

Ak ste niekedy kráčali po odolnej vode odolnej podlahe v kuchyni, kúpeľni alebo kancelárskych priestoroch s vysokou návštevnosťou, je pravdepodobné, že ide o podlahu SPC – skratka pre Stone Plastic Composite. Táto obľúbená podlaha je cenená pre svoju tuhosť, odolnosť proti poškriabaniu a nenáročnú údržbu, no jej kvalita nie je len záležitosťou materiálov, ktoré sú do nej použité. Rovnako závisí od zariadenia, ktoré premieňa surový plast, vápencový prášok a stabilizátory na jednotné, stabilné dosky, z ktorých sa stávajú hotové podlahy. Ako dodávateľ vybavenia podlahových dosiek SPC som roky pracoval s výrobcami na zdokonalení noriem kontroly kvality (QC) spojených priamo s výrobnými strojmi a na vlastnej koži som videl, ako aj malé úpravy nastavení zariadenia môžu spôsobiť alebo rozbiť dávku podláh, ktorá vydrží viac ako 10 rokov. Dnes by som chcel rozobrať kľúčové štandardy kontroly kvality pre podlahové dosky SPC vyrábané týmto špecializovaným zariadením, prečo na nich záleží a aké spoľahlivé stroje sú základom konzistentného a vysokokvalitného výstupu.
Po prvé, poďme to uzemniť v tom, ako sa vyrábajú podlahové dosky SPC, pretože normy kontroly kvality sú viazané priamo na každý krok výrobného procesu. Výroba SPC začína zmesou surovín: vápencový prášok (zvyčajne 60-80% zmesi), PVC živica, stabilizátory, pomocné látky a niekedy UV ochranné prostriedky. Táto zmes sa privádza do extrudéra, kde sa teplom a tlakom roztaví na homogénnu zmes, ktorá sa potom pred ochladením kalandruje na tenké ploché pláty, razí sa vzorom dreva alebo kameňa a orezáva sa na požadovanú veľkosť. Každá fáza tu závisí od výkonu zariadenia, takže normy kontroly kvality pre hotové plechy sú v podstate merateľnými výsledkami strojového zariadenia pracujúceho v rámci prísnych parametrov.
Začnime najzákladnejším štandardom kontroly kvality: rozmerová presnosť. Podlahy SPC sa predávajú v doskách, ale predtým, ako sa narežú do tohto tvaru, vyrábajú sa ako veľké dosky – zvyčajne 2-3 metre široké a niekoľko milimetrov hrubé. Ak zariadenie nie je správne kalibrované, tieto dosky budú mať nekonzistentnú hrúbku alebo šírku, čo vedie k medzerám medzi doskami po inštalácii, nerovnomerným švom a časom dokonca k vybočeniu. Napríklad, ak sú kalandrovacie valce (dva veľké kovové valce, ktoré splošťujú roztavenú zmes SPC) nesprávne zarovnané dokonca o 0,1 mm, výsledný list bude na jednej strane hrubší ako na druhej. Môj tím spolupracuje s výrobcami, aby zabezpečil, že ich stroj na vytláčanie podláh SPC udrží konzistenciu medzier medzi valcami v kalandre v rozmedzí ±0,05 mm po celej šírke valca. Takáto presnosť nie je možná so zastaraným, zle udržiavaným zariadením; vyžaduje si to moderné systémy poháňané servomotormi, ktoré sa prispôsobujú v reálnom čase. Poznamenávame tiež, že rozmerová presnosť nekončí pri šírke a hrúbke – kritická je aj rovinnosť. Ak sa doska počas chladenia deformuje, nebude ležať naplocho na podklade, čo vedie k problémom s inštaláciou. Zariadenie chladiacej linky, ktoré dodávame, napríklad používa sériu vzduchových a vodných chladiacich zón nastavených na rovnomerné teploty, ktoré zaisťujú rovnomerné ochladzovanie plechu a udržiavanie plochého profilu, takže finálne hotové dosky nemajú žiadne viditeľné prehýbanie alebo krútenie.
Ďalej hustota jadra a homogenita. Tuhosť SPC a odolnosť voči vtlačeniu pochádza z jeho hustoty – cieľová hustota pre vysokokvalitné fólie SPC je zvyčajne medzi 1,8 a 2,2 g/cm³. Ak zariadenie dôkladne nepremieša suroviny alebo nevyvinie konzistentný tlak počas vytláčania, skončíte s listom, ktorý má vrecká s nízkou hustotou, ktoré sú mäkké a náchylné na preliačiny pod ťažkým nábytkom alebo chodidlami. Alebo, čo je horšie, oblasti, kde nie je vápencový prášok rovnomerne rozložený, čo vedie k oslabeniu okrajov. Ako to zariadenie ovláda? Konštrukcia a rýchlosť závitovky extrudéra zohrávajú obrovskú úlohu: dvojzávitovkový extrudér (ktorý je štandardom pre veľkoobjemovú výrobu) používa dve do seba zapadajúce závitovky na strihanie a miešanie surovej zmesi, čím sa nezabezpečujú žiadne zhluky PVC alebo vápenca. Tlak vo valci extrudéra je ďalšou kľúčovou metrikou – tvrdíme, že extrúzny tlak by mal zostať v rozmedzí 150-250 barov pre väčšinu receptúr SPC, pretože príliš malý tlak zanecháva medzery v zmesi a príliš veľký môže degradovať PVC živicu. Keď výrobcovia používajú spoľahlivý stroj na vytláčanie podláh SPC, ktorý monitoruje tlak v reálnom čase, môžu automaticky nastaviť rýchlosť skrutky alebo rýchlosť posuvu, aby bola hustota konzistentná. Videl som výrobcov, ktorí používajú lacné, staré vytláčacie zariadenia, ktoré vyrábajú listy, ktoré sa líšia hustotou o 0,3 g/cm³ na jednom plechu; tieto plechy neprejdú priemyselnými testami opotrebovania do jedného roka.
Kvalita nášľapnej vrstvy je ďalším štandardom kontroly kvality, o ktorom nemožno vyjednávať, najmä pre komerčné podlahy SPC. Väčšina dosiek SPC má na vrchu nanesenú priehľadnú nášľapnú vrstvu z PVC s hrúbkou od 0,1 mm do 0,7 mm, v závislosti od zamýšľaného použitia (obytné vs. komerčné). Úlohou nášľapnej vrstvy je odolávať poškriabaniu, odieraniu a poškodeniu UV žiarením, takže jej hrúbka musí byť rovnomerná a musí sa správne pripojiť k základnej vrstve SPC. Slabý výkon zariadenia tu vedie k delaminácii nášľapnej vrstvy alebo k oblastiam, kde je vrstva príliš tenká, čo spôsobuje, že SPC je náchylné na odieranie od podpätkov, pazúrov domácich zvierat alebo ťažkých zariadení. Strojové zariadenie zodpovedné za nanášanie nášľapnej vrstvy je zvyčajne špecializovaný systém laminácie filmu, ktorý dodáva vopred vyrobený film nášľapnej vrstvy na chladené jadro SPC. Kľúčovou súčasťou kontroly kvality pre tento krok je tlak a teplota laminácie: stroj na výrobu podlahových dosiek Click (dodávame túto linku) používa vyhrievané valce, ktoré vyvíjajú presný tlak na roztavenie spodnej časti filmu nášľapnej vrstvy, čím sa spojí s jadrom bez roztavenia základného SPC. Ak je tlak príliš vysoký, obrusná vrstva sa vytlačí na okrajoch, čo vedie k nerovnomernej hrúbke; príliš nízka a väzba je slabá. Spolupracujeme s našimi zákazníkmi na nastavení parametrov laminácie, ktoré udržia variácie hrúbky nášľapnej vrstvy v rozmedzí ±0,03 mm naprieč celým hárkom, a tiež odporúčame pravidelnú kalibráciu systému podávania fólie, aby sa predišlo vráskam alebo nesprávnemu zarovnaniu nášľapnej vrstvy. Pre porovnanie, náš stroj na výrobu vinylových podláh je navrhnutý špeciálne pre vysoko presné nanášanie nášľapnej vrstvy so vstavanými senzormi, ktoré merajú hrúbku v reálnom čase a spúšťajú alarmy, ak sa dostane mimo požadovaný rozsah.
Noví výrobcovia často prehliadajú povrchovú úpravu a kvalitu razenia, ale majú priamy vplyv na estetiku aj životnosť. Dosky SPC sú vyrazené tak, aby napodobňovali textúru skutočného dreva alebo kameňa, čo im dodáva realistický vzhľad a tiež zlepšuje protišmykovosť. Ak je raziace zariadenie opotrebované alebo nesprávne zarovnané, vzor bude nerovnomerný – niektoré časti hárku budú mať hlboké, ostré línie zŕn, zatiaľ čo iné budú ploché a nedostatočne vytlačené. To nielen kazí vzhľad podlahy, ale znižuje aj protišmykovosť v priestoroch s vysokou vlhkosťou, ako sú kúpeľne. Krok razenia sa uskutoční hneď po laminácii nášľapnej vrstvy pomocou vyhrievaných raziacich valcov, ktoré vtlačia vzor do nášľapnej vrstvy. Štandardom kontroly kvality tu je, že hĺbka razenia je konzistentná a medzi raziacim valcom a nášľapnou vrstvou nie sú zachytené žiadne vzduchové bubliny, ktoré by spôsobili malé hrbolčeky alebo dutiny na povrchu. Náš stroj na výrobu podlahových dosiek SPC obsahuje počas razenia vákuový systém, ktorý odstraňuje vzduch medzi kotúčom a doskou a odstraňuje tieto chyby. Operátorov tiež školíme, aby vykonávali pravidelné kontroly povrchu: prejdite rukou v rukavici po celom plechu, aby ste zistili nerovnomernú štruktúru, a pomocou profilometra zmerajte odchýlku hĺbky reliéfu, ktorá by mala byť v rozmedzí ±0,02 mm pre konzistentnú povrchovú úpravu.
Tepelná stabilita je kritickým štandardom kontroly kvality pre dlhodobý výkon, najmä pre podlahy SPC používané v oblastiach s kolísaním teploty, ako sú slnečné miestnosti alebo blízko vonkajších dverí. SPC je tuhý, ale ak výrobné zariadenie nestabilizuje správne zmes PVC živice a vápenca, podlaha sa môže pri teplotných zmenách príliš rozťahovať alebo zmršťovať, čo vedie k medzerám medzi doskami alebo vybočeniu. Stabilizátory pridané do surovej zmesi zabraňujú degradácii PVC počas extrúzie, ale rovnako dôležitá je aj tepelná kontrola zariadenia v extrudéri a chladiacej linke. Zóny valca extrudéra musia byť nastavené na presné teploty – zvyčajne medzi 160 °C a 190 °C pre zónu podávania, pričom teplota stúpa na 180 – 210 °C pre zónu miešania – pretože príliš vysoká teplota rozbije stabilizátory a PVC, zatiaľ čo príliš nízka teplota vedie k nerovnomernému miešaniu. Teplota chladiacej linky, ako som už spomenul, tiež ovplyvňuje tepelnú stabilitu: ak sa plech ochladí príliš rýchlo, narastú vnútorné napätia, ktoré spôsobia, že sa plech po inštalácii skriví alebo zmrští. Zariadenia, ktoré dodávame, majú automatickú reguláciu teploty pomocou regulátorov PID (Proportional-Integral-Derivative), ktoré udržiavajú teplotu v rozmedzí ±1 °C vo všetkých zónach, čím zaisťujú, že dosky SPC majú nízke vnútorné napätie a lineárnu tepelnú rozťažnosť menej ako 0,5 mm na meter na °C. To je výrazne nad priemyselným štandardom pre obytné podlahy a znamená to, že dosky sa nebudú posúvať ani v horúcom a slnečnom podnebí.

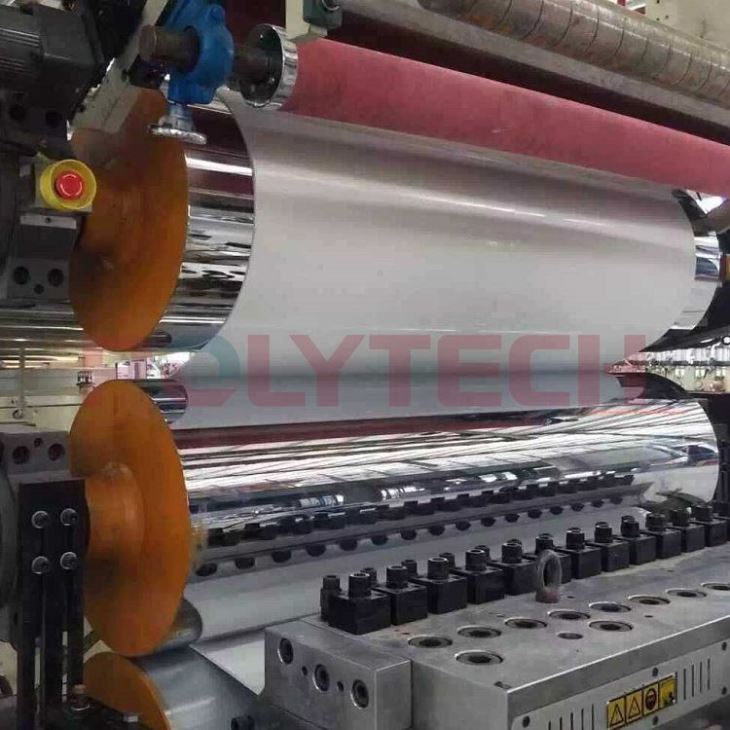
Teraz si povedzme o tom, ako sa spoľahlivosť zariadenia spája s konzistentnou kontrolou kvality – pretože aj keď nastavíte správne parametre, zastarané alebo zle udržiavané stroje budú viesť k variabilnému výkonu. Napríklad 10-ročný extrudér môže mať opotrebovanú skrutku, čo spôsobuje nekonzistentný tok materiálu, čo vedie k zmenám hustoty. Alebo kalander s opotrebovanými valcami neudrží nastavenie medzery, takže hrúbka sa líši list od listu. To je dôvod, prečo sa mnohí noví výrobcovia podláh SPC obracia na špecializovaných dodávateľov zariadení, ako sme my, namiesto toho, aby sa pokúšali stavať linky z generických strojov. Náš stroj na vytláčanie podláh SPC sa napríklad dodáva so vstavanými systémami monitorovania procesov, ktoré sledujú každú kľúčovú metriku v reálnom čase – vytláčací tlak, teplotu, rýchlosť skrutky, hrúbku a hrúbku nášlapnej vrstvy. Ak niektorý parameter spadá mimo nastavený rozsah kontroly kvality, stroj automaticky upozorní obsluhu a môže dokonca upraviť nastavenia bez manuálneho zadávania. Tým sa znižuje ľudská chyba, ktorá je častou príčinou chýb kvality, a zabezpečuje sa, že každý vyrobený hárok spĺňa rovnaké štandardy, šaržu po šarži. Ponúkame tiež pravidelné kalibračné a údržbárske služby, pretože aj to najlepšie zariadenie potrebuje vyladenie, aby boli štandardy kontroly kvality v priebehu času konzistentné.
Mal by som tiež poznamenať, že QC pre podlahové dosky SPC vyrábané zariadením nekončí, keď list opúšťa výrobnú linku. Mnoho výrobcov používa in-line testovacie systémy integrované do strojového zariadenia na kontrolu chýb pri výrobe plechu, namiesto testovania hotových plechov na konci (čo mrhá časom a materiálom). Naša linka na rezanie podlahových dosiek SPC napríklad zahŕňa systém vizuálnej kontroly, ktorý skenuje každý meter dosky na povrchové chyby, ako sú škrabance, bubliny alebo nesprávne zarovnané razenie, a automaticky označí alebo vyreže chybné časti. To znamená menej odpadu a zaisťuje, že do ďalšieho kroku (rezanie na dosky, balenie a preprava) sa dostanú iba vysokokvalitné plechy. Pre výrobcov, ktorí chcú škálovať, je automatizovaný systém kontroly kvality zabudovaný do zariadenia nevyjednávať – manuálne testovanie by si vyžadovalo tím inšpektorov kontroly kvality, čo zvyšuje náklady a je pomalšie ako testovanie strojového videnia.
Teraz dajme tieto štandardy do kontextu s príkladmi z reálneho sveta. Minulý rok som spolupracoval s malým výrobcom podláh v Ohiu, ktorý používal lacnú dovážanú linku SPC. Mali problémy s plechmi, ktoré mali nekonzistentnú hrúbku – niektoré dosky boli príliš hrubé, takže sa ťažko spájali do seba a niektoré boli príliš tenké, čo viedlo k ohýbaniu pri chodení. Po prechode na náš stroj na vytláčanie podláh SPC a aktualizácii ich laminovacej linky pomocou nášho stroja na výrobu podlahových dosiek Click znížili variácie hrúbky z 0,2 mm na 0,04 mm. Uviedli tiež 30% pokles záručných nárokov, pretože konzistentnejšia hustota a kvalita nášlapnej vrstvy znamenali, že ich podlahy vydržali dlhšie. Ďalší zákazník, veľký komerčný dodávateľ podlahových krytín, prešiel na náš stroj na výrobu vinylových podláh na nanášanie nášľapnej vrstvy po tom, čo riešil časté problémy s delamináciou na projektoch s vysokou premávkou. Teraz je ich miera delaminácie nižšia ako 0,1% v porovnaní s 5% pri ich starom zariadení, pretože systém vyhrievaných valcov našej linky aplikuje rovnomerný tlak na celý list, čím sa eliminuje slabé spojenie.
Stojí za zmienku, že tieto štandardy kontroly kvality nie sú ľubovoľné – sú v súlade s medzinárodnými certifikáciami priemyslu podláh, ako je EN 13329 (európska norma pre pružné podlahové krytiny) a ASTM F1700 (norma USA pre tuhé kompozitné podlahy). Splnenie týchto certifikácií sa vyžaduje pri mnohých veľkých maloobchodných a komerčných projektoch, takže schopnosť zariadenia vyrábať plechy, ktoré spĺňajú tieto špecifikácie, je rozhodujúca pre výrobcov, ktorí chcú konkurovať na globálnom trhu. Napríklad EN 13329 vyžaduje, aby podlaha SPC mala toleranciu hrúbky ±0,1 mm, čo je dosiahnuteľné presným zariadením, ale nemožné so zastaranými, nekalibrovanými strojmi. ASTM F1700 tiež špecifikuje konzistenciu hrúbky nášľapnej vrstvy a limity tepelnej rozťažnosti, pričom obe sú riadené nastavením a možnosťami výrobnej linky.
Na konci dňa, povesť SPC podlahy pre trvanlivosť a konzistenciu začína zariadením, ktoré vyrába jej základné dosky. Každý krok – od miešania surovín a vytláčania až po kalandrovanie, laminovanie, razenie a chladenie – závisí od strojového zariadenia, ktoré dokáže udržiavať prísne a konzistentné parametre. Štandardy kontroly kvality, ktoré som dnes načrtol, nie sú len zaškrtávacie políčka pre výrobcov; sú dôvodom, prečo podlaha SPC v rušnej reštaurácii, detskej herni alebo výškovej kancelárii bude vyzerať dobre a bude dobre fungovať po celé desaťročia. Ak hľadáte zariadenie na výrobu podláh SPC, či už začínate s novou linkou alebo modernizujete existujúcu, kľúčom k výrobe vysokokvalitných, predajných podlahových dosiek SPC je spolupráca s dodávateľom, ktorý rozumie týmto štandardom kontroly kvality. Ak chcete získať viac informácií o našich radoch navrhnutých tak, aby spĺňali a prekračovali tieto kvalitatívne kritériá, preskúmajte náš stroj na vytláčanie podláh SPC a súvisiace výrobné systémy.
Ak chcete spustiť alebo inovovať svoju výrobu podláh SPC a zabezpečiť, aby vaše dosky spĺňali prísne normy kvality, obráťte sa na náš tím, aby sme prediskutovali vaše špecifické potreby a získali prispôsobené poradenstvo o správnom vybavení pre vaše prevádzky.
Referencie
- "EN 13329: Pružné, textilné a laminátové podlahové krytiny - Špecifikácia, požiadavky a skúšobné metódy," Európsky výbor pre normalizáciu, 2020.
- "ASTM F1700-21: Štandardná špecifikácia pre tuhé vinylové kompozitné podlahové krytiny," Americká spoločnosť pre testovanie a materiály, 2021.
- Lee, S. a Kim, H. (2019). "Spracovanie a kontrola kvality kamenných plastových kompozitných (SPC) podlahových krytín: Prehľad," Journal of Vinyl and Additive Technology, vol. 25, č. 3, str. 452-461.
- Zhang, L., a kol. (2022). "Vplyv parametrov vytláčacieho stroja na rozmerovú stabilitu podlahových dosiek SPC," International Journal of Surface Coatings and Technology, vol. 11, č. 2, str. 89-97.