

Ak prevádzkujete výrobné zariadenie, ktoré vyrába rúry PPR, už viete, že váš stroj na výrobu rúr PPR je chrbticou vašej prevádzky. Tieto stroje dodávam malým a stredným výrobcom rúr v Severnej Amerike a Európe už viac ako 12 rokov a jedna z najčastejších otázok, ktoré dostávam od nových zákazníkov, je: „Aké je tajomstvo udržiavania hladkého chodu tohto zariadenia bez nákladných prestojov?“ Pravdou je, že to nie je tajomstvo – je to dôsledná, zámerná údržba. Videl som, že príliš veľa firiem vynechalo malé kroky údržby, ktoré viedli k hodinám neplánovaných odstávok, stratených objednávok a tisíckam nákladov na opravy. Dnes krok za krokom rozoberám vedu údržby stroja na výrobu rúr PPR, aby som vám pomohol predĺžiť životnosť vášho zariadenia a udržať výrobu stabilnú.
Začnime tým, prečo je táto údržba dôležitá. Rúry PPR (polypropylénový náhodný kopolymér) sa používajú vo všetkom, od inštalatérskych prác v domácnostiach až po priemyselné zásobovanie vodou, takže ich kvalita úplne závisí od toho, ako dôsledne funguje váš stroj. Dobre udržiavaný stroj produkuje rovnomerné rúry so správnou hrúbkou steny, hladkým vnútorným a vonkajším povrchom a správnou odolnosťou voči tlaku – všetky spĺňajú priemyselné normy, ako sú ASTM F2389 a ISO 15874. Pri zanedbaní údržby môže dôjsť k nerovnomernému roztaveniu v extrudéri, nesprávne nastaveným matriciam alebo opotrebovaným chladiacim systémom, ktoré vedú k odpadnutiu rúr, prepracovaniu a nešťastným klientom. Raz som mal zákazníka, ktorý vynechal štvrťročné kontroly skrutiek a skončil so zlomenou skrutkou extrudéra v polovici výroby, čo ho stálo 3 dni prestojov a 18 000 dolárov na núdzové opravy. Tomuto druhu bolesti hlavy, ktorej sa dá vyhnúť, sme tu, aby sme predišli.
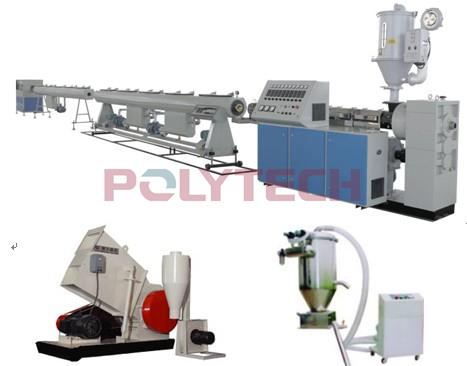

Najprv si načrtneme kľúčové komponenty stroja na výrobu rúr PPR, pretože údržba sa musí špecificky zamerať na každú časť. Váš stroj má násypku (kam sa plnia surové pelety PPR živice), valec a závitovku extrudéra (ktorá taví a tlačí živicu), lisovaciu hlavu (ktorá tvaruje roztavenú živicu do rúrky), chladiacu nádrž (ktorá rúrku tuhne), odťahovaciu jednotku (ktorá ťahá rúrku konštantnou rýchlosťou), rezačku (ktorá orezáva rúrku na dĺžku) a teplotu, tlak a reguluje rýchlosť. Každá z týchto častí má jedinečné body opotrebovania, takže univerzálna rutina údržby nebude fungovať. Ak hľadáte stroj vyrobený z odolných komponentov, ktoré sa ľahko udržiavajú, určite si pozrite náš stroj na výrobu rúr PPR, ktorý je navrhnutý tak, aby zjednodušil údržbu a zároveň maximalizoval efektivitu výroby.
Prvý krok týždennej údržby by sa mal zamerať na násypku a kŕmny systém. Násypka uchováva suchú PPR živicu a ak sa vlhkosť dostane dovnútra, môže vytvoriť bubliny v hotovej rúre - ďalšia bežná príčina šrotu. Každý týždeň vypnite stroj a odpojte ho zo siete (nikdy nepracujte na elektrickom komponente bez vypnutia napájania), aby ste vyčistili zásobník. Pomocou mäkkej kefy odstráňte zvyšky živicových peliet alebo prachu zo spodnej časti zásobníka a skontrolujte sušiaci systém, ktorý je spárovaný so zásobníkom. Väčšina strojov PPR vyžaduje sušenie živice pri teplote 80 – 100 °C počas 4 – 6 hodín pred použitím, preto skontrolujte ukazovateľ teploty sušičky, aby ste sa uistili, že je v tomto rozsahu. Odporúčam tiež skontrolovať podávací šnek (časť, ktorá posúva živicu z násypky do extrudéra), či nejaví známky opotrebovania. Ak má závitovka ohnuté čepele alebo nánosy, môže dodávať živicu nerovnomerne, čo vedie k nejednotnej hrúbke potrubia. Ak modernizujete svoje zariadenie, náš stroj na výrobu plastových rúr PPR je vybavený zosilneným systémom podávania, ktorý znižuje opotrebenie a zaisťuje konzistentné dodávanie živice aj pri veľkoobjemovej výrobe.
Ďalej, valec a závitovka extrudéra sú srdcom stroja a vyžadujú si najpravidelnejšiu starostlivosť – minimálne každých 500 hodín prevádzky. Skrutka sa točí vo vnútri valca a roztaví PPR živicu trením a teplom, takže v priebehu času sa obe časti môžu opotrebovať konštantným trením, najmä ak sú v živici nejaké nečistoty. Ak chcete skontrolovať skrutku a valec, budete musieť vykonať „kontrolu ťahu“ (toto je štandardný krok v plánoch údržby pre priemyselné extrudéry). Najprv nechajte stroj úplne vychladnúť (môže to trvať 8-10 hodín, takže si to naplánujte na koniec pracovného týždňa, keď nebudete potrebovať výrobu). Po vychladnutí odstráňte vyhrievacie pásy hlavne, vyberte skrutky hlavne a opatrne vytiahnite skrutku. Skontrolujte závity skrutky (špirálové drážky), či nevykazujú známky oderu – malé škrabance sú normálne, ale hlboké drážky znamenajú, že musíte skrutku vymeniť alebo prerobiť. V prípade valca skontrolujte, či sa na vnútornej stene nenahromadila karbonizovaná PPR živica (vyzerá to ako tmavé, tvrdé škvrny) alebo nie je opotrebovaná. Karbonizovaná živica sa môže odlomiť a zachytiť sa v roztavenom potrubí, čím sa vytvárajú slabé miesta, preto ak spozorujete nánosy, vyčistite valec čistiacou zmesou kompatibilnou so živicou (ako sú čistiace pelety na báze polyetylénu). Zákazníkom vždy hovorím, aby si nechali po ruke náhradnú skrutku – keď sa na niektorej ukáže opotrebovanie, môžete ju vymeniť za 2 hodiny namiesto čakania na vlastnú prestavbu, čím sa prestoje skrátia na minimum.
Regulácia teploty je ďalšou kritickou súčasťou údržby extrudéra. Vyhrievacie pásy extrudéra (umiestnené pozdĺž valca) regulujú teplo potrebné na roztavenie PPR živice a ak je niektorý pás chybný, môže spôsobiť nedostatočné alebo pretavenie. Nedostatočne roztavená živica vedie k slabým rúram, ktoré môžu prasknúť pod tlakom, zatiaľ čo nadmerne roztavená živica narúša molekulárnu štruktúru PPR, čím sa znižuje dlhodobá životnosť rúry. Každý mesiac otestujte každý vykurovací pás digitálnou teplotnou pištoľou, aby ste sa uistili, že je v rozmedzí ±5 °C od nastavenia ovládacieho panela stroja. Ak je pásik vypnutý, okamžite ho vymeňte – lacné vykurovacie pásy môžu zlyhať už za 2 roky, ale investícia do vysokokvalitných pások priemyselnej kvality vydrží 5-7 rokov. Skontrolujte tiež termočlánky (snímače, ktoré odosielajú údaje o teplote do ovládacieho panela), či nie sú znečistené alebo poškodené. Znečistený termočlánok bude poskytovať nesprávne údaje o teplote, čo vedie k nekonzistentnému zahrievaniu, preto ho každý mesiac utrite handričkou, ktorá nepúšťa vlákna.
Keď sa presunieme k lisovacej hlave, tu nadobudne roztavená živica svoj konečný tvar potrubia, takže aj malé nesprávne nastavenie môže zničiť celý výrobný cyklus. Raziaca hlava by sa mala kontrolovať a čistiť každých 1000 hodín prevádzky. Najprv vypnite stroj a vyberte lisovaciu hlavu z extrudéra. Pomocou plastovej škrabky (nikdy nie kovovej, ktorá môže poškriabať hladký povrch matrice) odstráňte zvyšky roztaveného PPR z vnútorných a vonkajších krúžkov matrice. Venujte zvláštnu pozornosť prietokovým kanálom, cez ktoré prechádza živica – upchaté kanály spôsobia nerovnomernú hrúbku steny v potrubí. Po vyčistení skontrolujte, či krúžky matrice nie sú poškriabané alebo opotrebované. Ak má vnútorný alebo vonkajší krúžok hlboké škrabance, na vnútornom alebo vonkajšom povrchu potrubia zanechajú čiary, ktoré nie sú len kozmetické – môžu vytvárať namáhané body, ktoré spôsobujú netesnosti. Odporúčam každých 6 mesiacov vyvážiť zarovnanie závitoreznej hlavy, aj keď nevidíte zjavné problémy. Nesprávne nastavenie môže nastať v dôsledku malých vibrácií počas výroby a dokonca aj 0,1 mm rozdiel v zarovnaní prstencov môže spôsobiť, že rúrka bude mať nekonzistentnú hrúbku steny. V prípade nových strojov je náš stroj na výrobu rúr PPR vopred zarovnaný vo výrobe, ale aj tak odporúčame vykonať manuálnu kontrolu zarovnania po prvých 500 hodinách používania, aby sa zohľadnila preprava a počiatočné nastavenie.
Chladiaca nádrž je ďalšou často prehliadanou súčasťou, ale je nevyhnutná pre rýchle stuhnutie roztavenej rúry a udržanie jej tvaru. Potrubie PPR je potrebné chladiť kontrolovanou rýchlosťou – príliš rýchlo a v potrubí sa vyvinie vnútorné napätie, ktoré spôsobí, že neskôr praskne; príliš pomalé a potrubie sa prehne alebo zmení tvar. Každý týždeň vypustite chladiacu nádrž a nahraďte vodu čerstvou, filtrovanou vodou. V priebehu času sa minerály vo vode z vodovodu môžu hromadiť na chladiacich potrubiach, čím sa znižuje ich účinnosť prenosu tepla. Ak si všimnete vrstvu vodného kameňa na stenách nádrže alebo chladiacich potrubiach, použite na jej čistenie jemný prostriedok na odstraňovanie vodného kameňa (ako je kyselina citrónová) – nikdy nepoužívajte agresívne chemikálie, ktoré môžu nádrž poškodiť. Skontrolujte tiež rozprašovacie trysky, ktoré smerujú vodu na potrubie – upchaté trysky spôsobia nerovnomerné chladenie, čo vedie k deformácii potrubia. Každý mesiac použite malý drôt alebo stlačený vzduch na odstránenie upchatia trysiek. Niektorí naši zákazníci pridávajú do svojich chladiacich nádrží systém úpravy vody, ktorý znižuje usadzovanie vodného kameňa a predlžuje životnosť chladiacich komponentov o 30 %.
Odťahová jednotka a rezačka spolupracujú na ťahaní rúry konštantnou rýchlosťou a pri jej orezávaní na správnu dĺžku, takže ich údržba priamo ovplyvňuje rozmerovú presnosť rúry. Odťahová jednotka má dva gumené pásy, ktoré zvierajú potrubie a ťahajú ho cez vedenie. Každý týždeň kontrolujte tieto remene, či nie sú opotrebované – ak majú praskliny alebo chýbajúce časti, nebudú držať potrubie rovnomerne, čo vedie k zmenám rýchlosti, ktoré menia hrúbku steny. Vyčistite remene jemným čistiacim prostriedkom, aby ste odstránili všetky nánosy PPR živice, a nastavte napnutie remeňov podľa špecifikácií výrobcu (príliš voľné a šmýkajú sa, príliš tesné a rýchlo sa opotrebujú). Fréza, ktorá je zvyčajne kruhová čepeľ, potrebuje naostrenie každých 500 hodín prevádzky. Tupá fréza rozdrví koniec rúry namiesto toho, aby ju čisto odrezala, čo povedie k dodatočnej prerábke. Ak režete rúry s veľkým priemerom (nad 110 mm), budete musieť čepeľ brúsiť častejšie, pretože dodatočný materiál viac namáha reznú hranu. Vždy odporúčam používať čepele z rýchloreznej ocele – vydržia dvakrát dlhšie ako štandardné oceľové čepele na rezanie PPR.
Ovládací panel je „mozog“ stroja a je ľahké ho zanedbať, pretože nejde o pohyblivú časť, ale elektrické problémy sú hlavnou príčinou neočakávaných prestojov. Každý štvrťrok vypnite stroj a otvorte kryt ovládacieho panela (uistite sa, že je odpojený od napájania), aby ste skontrolovali uvoľnené vodiče, prach alebo koróziu. Hromadenie prachu môže spôsobiť skrat, preto na vyfúknutie prachu z dosiek plošných spojov použite nízkotlakový vzduchový kompresor – nikdy nepoužívajte vysoký tlak, ktorý môže poškodiť jemné komponenty. Skontrolujte všetky elektrické spojenia (skrutky, svorky), aby ste sa uistili, že sú utiahnuté, pretože uvoľnené vodiče môžu spôsobiť prerušovanú stratu napájania alebo kolísanie teploty. Pravidelne tiež zálohujte riadiaci softvér zariadenia – niektoré novšie modely majú dátové úložisko, ktoré sa môže poškodiť, takže uloženie nastavení na cloudovú jednotku alebo externý USB disk vám pomôže rýchlo sa vrátiť do prevádzky, ak sa vyskytne problém so softvérom.
Okrem týchto pravidelných úloh existujú dva kroky dlhodobej údržby, ktoré môžu predĺžiť životnosť vášho stroja o 5-7 rokov. Najprv si raz ročne naplánujte odbornú prehliadku. Naši technici ponúkajú kontroly na mieste, kde kontrolujeme skryté opotrebovanie komponentov, ktoré by vám mohli chýbať, ako je prevodovka v odťahovacej jednotke alebo hnací motor extrudéra. Kalibrujeme tiež nastavenia teploty a rýchlosti stroja, aby zodpovedali vašim špecifickým potrubným výrobkom, čo zlepšuje kvalitu a znižuje opotrebenie. Po druhé, uchovávajte podrobné záznamy o údržbe. Zapíšte si zakaždým, keď ste vyčistili komponent, vymenili súčiastku alebo ste mali prestoj. To vám pomôže rozpoznať vzory – ak napríklad zistíte, že vykurovacie pásy po 2 rokoch vždy zlyhajú, môžete upraviť plán výmeny, aby ste sa vyhli poruchám na poslednú chvíľu. Mal som zákazníkov, ktorí tieto záznamy používali na plánovanie údržby počas pomalých výrobných období, čo eliminuje neplánované odstávky počas špičky.
Teraz si povedzme o bežných chybách, ktorým sa treba vyhnúť. Po prvé, obmedzte údržbu, aby ste ušetrili čas alebo peniaze. Mal som zákazníka, ktorý rok vynechával ťahanie skrutky extrudéra, a keď sme konečne vykonali kontrolu, skrutka mala na svojich letoch opotrebovanie 3 mm – to znížilo ich výrobný výkon o 15 %, pretože skrutka nedokázala tlačiť živicu správnou rýchlosťou. Výmena tejto skrutky ich stála 12 000 dolárov, čo je oveľa viac ako náklady na bežné kontroly skrutiek. Po druhé, používanie nesprávneho spotrebného materiálu na údržbu. Napríklad použitie kovových nástrojov na čistenie rezacej hlavy poškriabe povrch, čo vedie k defektom potrubia. Alebo použitie nefiltrovanej vody v chladiacej nádrži, ktorá spôsobuje usadzovanie vodného kameňa. Po tretie, neškoliť operátorov o základnej údržbe. Mnoho operátorov stroj iba prevádzkuje a nevie, ako rozpoznať malé problémy, ako je mierne upchatá tryska alebo uvoľnený pás. 30-minútové školenie o krokoch týždennej údržby môže vášmu tímu pomôcť zachytiť problémy skôr, ako sa stanú nákladnými opravami.
Na konci dňa nie je údržba stroja na výrobu rúr PPR len o oprave toho, čo je pokazené, ale o predchádzaní problémom skôr, ako začnú. Každý krok, ktorý urobíte, od týždenného čistenia násypky až po ročné profesionálne kontroly, prispieva k zníženiu prestojov, kvalitnejších potrubí a dlhšej životnosti zariadenia. Ak hľadáte nový stroj, ktorý je vyrobený s ohľadom na jednoduchú údržbu, náš tím vám môže pomôcť nájsť ten správny model pre vaše výrobné potreby. Či už ste malý obchod vyrábajúci rúry na bývanie alebo veľké zariadenie vyrábajúce PPR priemyselnej kvality, máme možnosti navrhnuté tak, aby zjednodušili údržbu bez obetovania výkonu. Ak máte otázky týkajúce sa vášho súčasného stroja alebo sa chcete dozvedieť viac o našej ponuke, neváhajte sa obrátiť na náš tím, aby sme prediskutovali vaše špecifické potreby.
Referencie:
- Americká spoločnosť pre testovanie a materiály. (2020). Štandardná špecifikácia pre polypropylénové (PPR) plastové potrubné systémy pre tlakové aplikácie (ASTM F2389).
- Medzinárodná organizácia pre normalizáciu. (2019). Plastové potrubné systémy pre rozvody teplej a studenej vody – náhodný polypropylén (PPR) (ISO 15874).
- Asociácia plastových rúr a armatúr. (2021). Pokyny pre údržbu pretláčacieho zariadenia používaného pri výrobe PPR rúr.
- Inžinierske smernice pre priemyselné vytláčanie. (2022). Plány preventívnej údržby pre skrutkové a sudové komponenty.